Поддержка по электронной почте
info@kingfieldpcb.comПозвоните в службу поддержки
+86-19925377556Рабочий час
Пн - Пт 08:00 - 17:00

2026-11-11
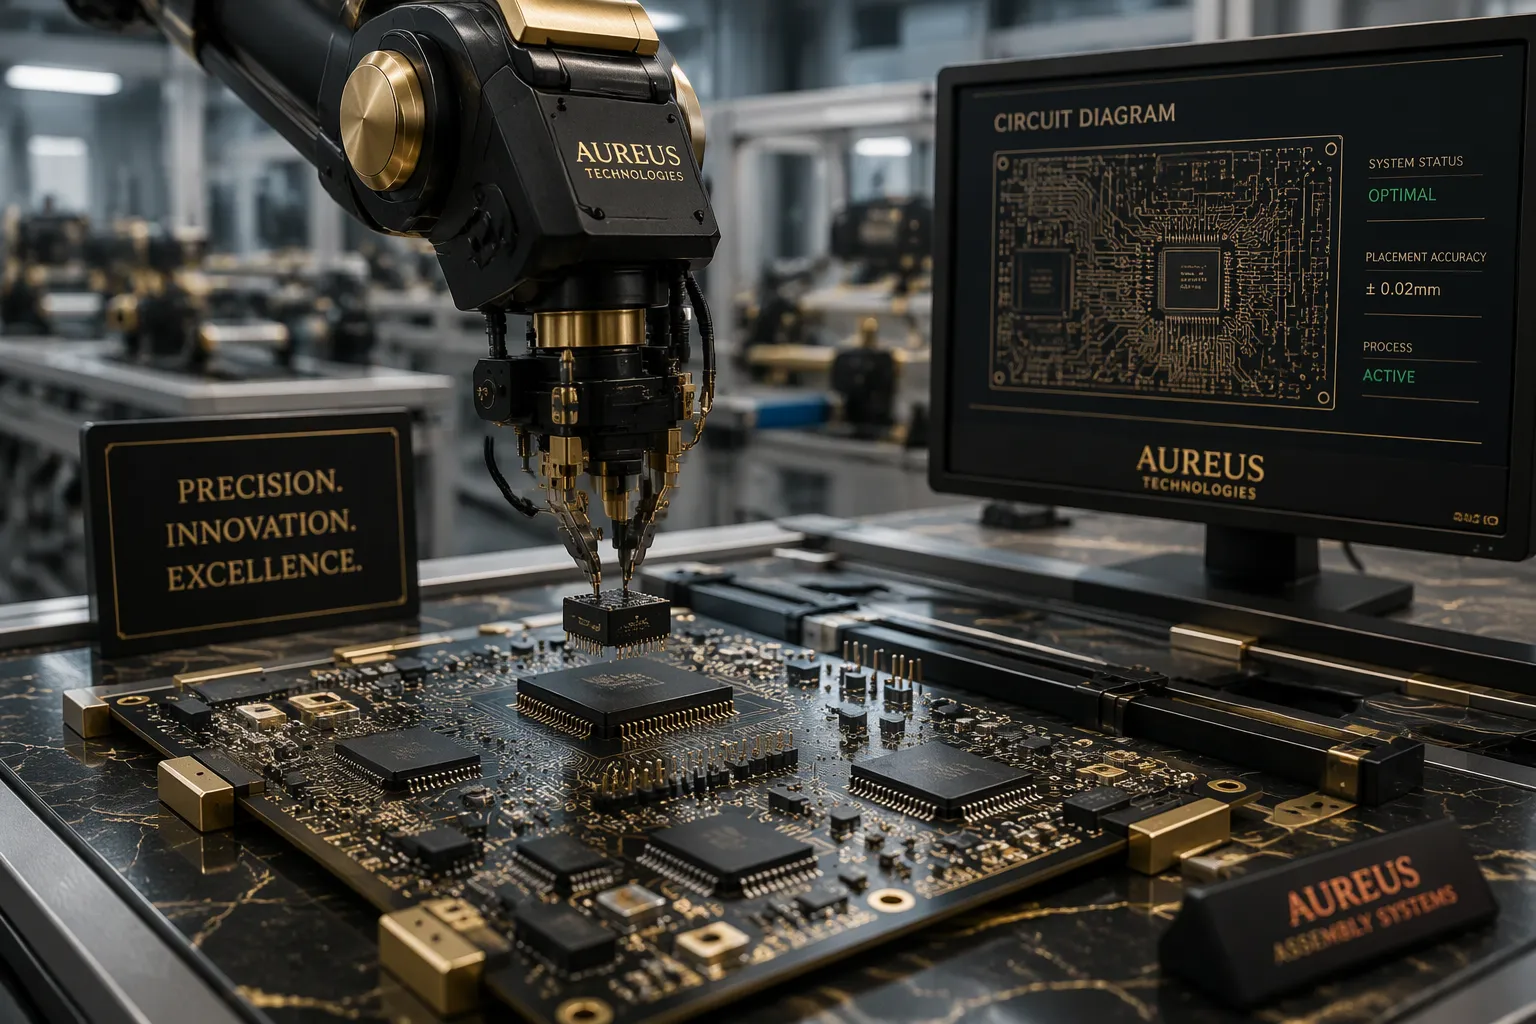
Сборка печатной платы в 2026 году опирается на пять технологических направлений. Автоматизированный монтаж с ИИ-контролем повышает точность установки компонентов. Аддитивные технологии ускоряют выпуск прототипов и малых серий. Интеллектуальные системы инспекции выявляют дефекты на ранних стадиях. Новые припои и защитные покрытия расширяют возможности применения плат. Цифровые двойники связывают данные линии и оптимизируют производственные циклы.
Именно эти технологии определяют современную сборку печатных плат. Производители получают предсказуемое качество и сокращают сроки выпуска. Инженеру важно оценивать каждое решение по четырём критериям: техническая производительность, применимость к конкретной задаче, соответствие нормативам и стоимость. Такой подход позволяет выбрать сбалансированное сочетание технологий.
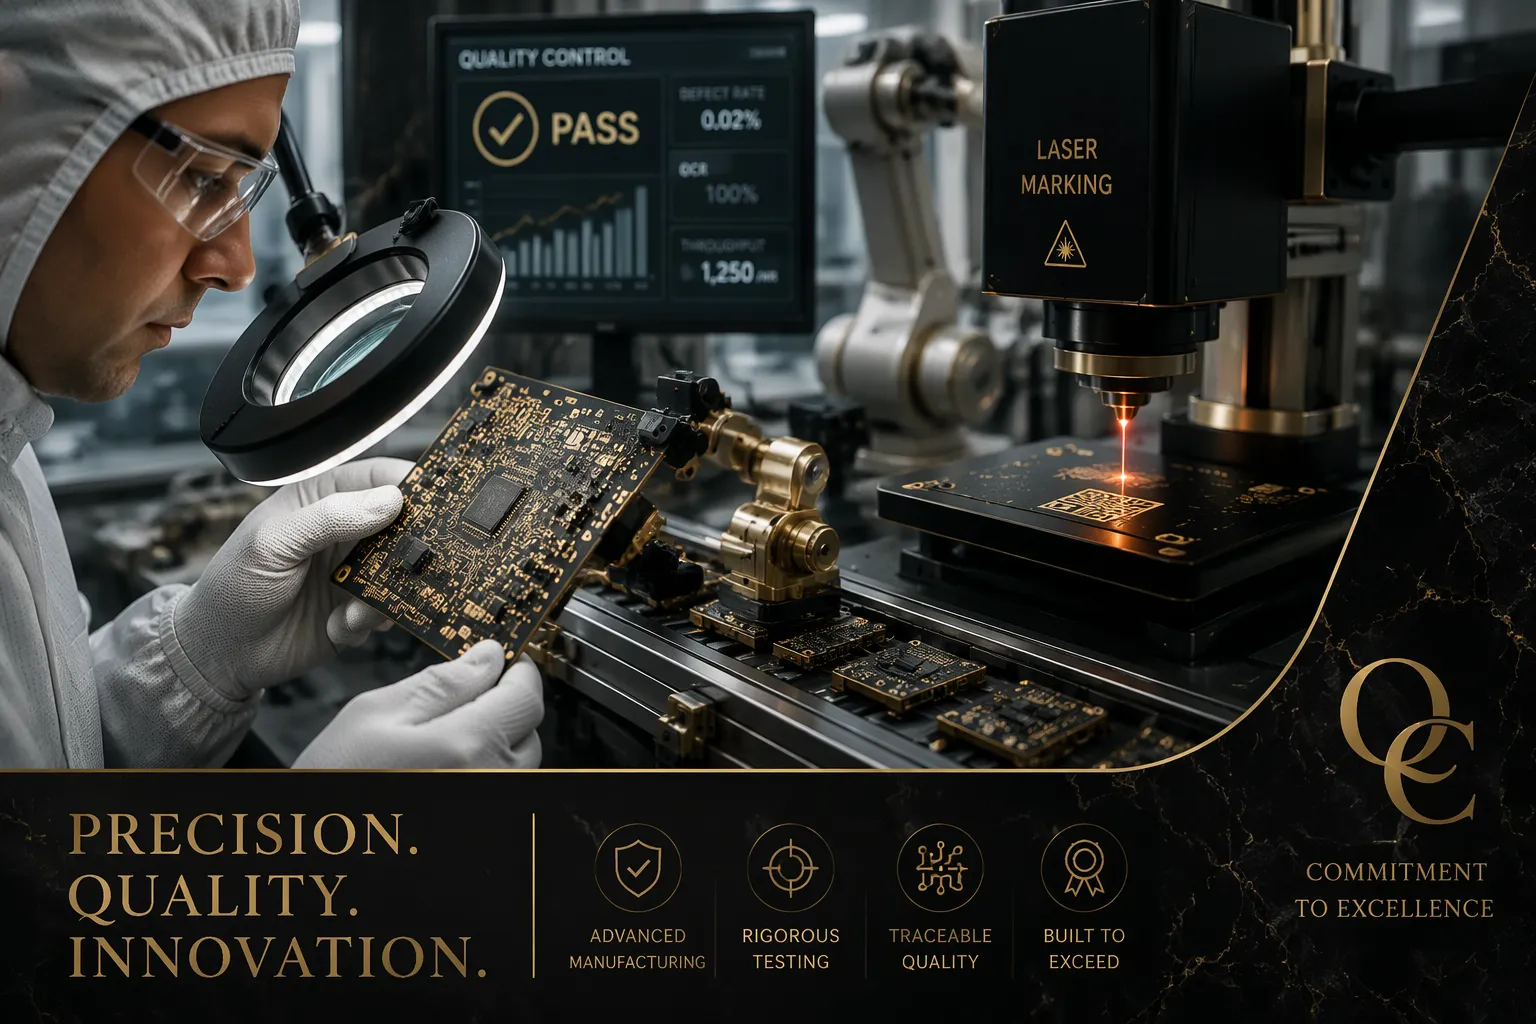
Современный техпроцесс сборки печатной платы включает семь последовательных этапов. Каждый этап влияет на итоговое качество и требует отдельного контроля.
Контрольные точки распределены по всему маршруту. На входе проверяют пасту и компоненты. После печати оценивают толщину и геометрию слоя. После установки сверяют позиции элементов. После оплавления анализируют качество соединений. Финальная инспекция завершает цикл.
Лазерная маркировка усиливает прослеживаемость. Код на плате хранит данные о партии, дате и линии. Инженер может быстро найти источник дефекта. Идентификация компонентов дополняет картину. Система отслеживает путь каждой детали от склада до готового изделия.
Организация этапов допускает несколько вариантов. Полностью автоматизированная линия даёт высокую техническую производительность и стабильное качество. Такое решение подходит для крупных серий и жёстких нормативов. Гибридная схема сочетает автоматические модули с ручными операциями. Она выигрывает в применимости для мелких партий и нестандартных изделий. Стоимость организации зависит от степени автоматизации и объёма выпуска. Автоматизированный маршрут требует крупных вложений, но снижает затраты на единицу продукции при больших тиражах. Гибридный маршрут уменьшает стартовые расходы и сохраняет гибкость переналадки.
Соответствие нормативам проверяют на каждой контрольной точке. Отраслевые стандарты, такие как IPC-A-610, задают критерии приёмки паяных соединений. Документирование результатов контроля подтверждает соответствие требованиям заказчика. Сборка печатной платы становится управляемым процессом с прогнозируемым результатом.
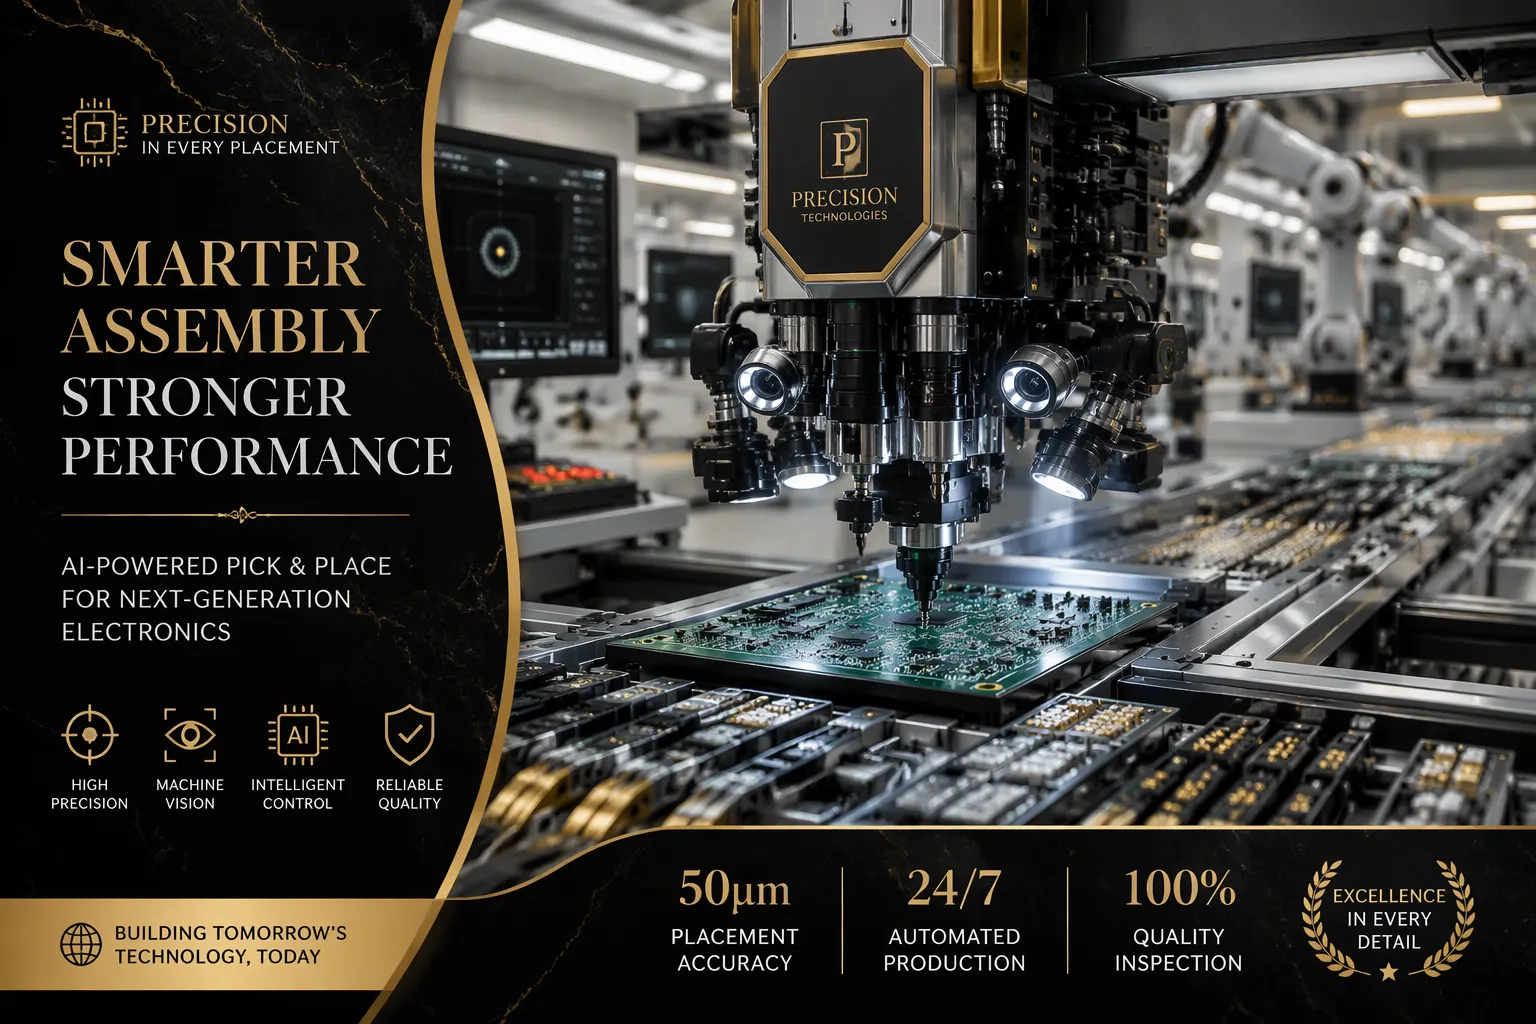
Автоматизация монтажа в 2026 году опирается на два взаимосвязанных элемента. Первый элемент — интеллектуальное зрение установщика. Второй элемент — роботизированная линия с быстрой переналадкой. Оба решения работают как единая система. Вместе они задают точность установки и предсказуемость сроков выпуска.
Установщик компонентов оснащают камерами и алгоритмами машинного зрения. Камера фиксирует положение платы по реперным знакам. Система сравнивает реальные координаты с данными программы. Алгоритм рассчитывает смещение и поворот. Привод вносит поправку до касания компонента с пастой.
ИИ-контроль добавляет к геометрии распознавание образов. Модель проверяет тип корпуса, ориентацию вывода и маркировку детали. Система сверяет результат с позицией спецификации компонентов. Несовпадение блокирует установку. Оператор получает сигнал до появления дефекта.
Скорость установки растёт за счёт параллельной обработки. Камера снимает деталь во время движения головки. Алгоритм обрабатывает изображение без остановки цикла. Установщик не теряет такт на отдельную проверку. Точность при этом сохраняется на уровне, который задаёт программа.
Машинное зрение снижает зависимость от человеческого фактора. Оператор не вручную выставляет каждую деталь. Система сама корректирует подачу ленты и положение катушки. Ошибка оператора перестаёт быть основной причиной смещения. Процесс становится воспроизводимым от партии к партии.
Для OEM-производителей такой контроль меняет планирование. Стабильная точность уменьшает число доработок и повторных прогонов. Инженер закладывает в график реальные сроки, а не резерв на исправление брака. Предсказуемость сроков сборки становится конкурентным преимуществом. Заказчик получает дату поставки с меньшей неопределённостью.
Роботизированная линия объединяет печать, установку, оплавление и контроль в единый маршрут. Промышленный робот или манипулятор переносит платы между модулями. Конвейер синхронизирует такт всех станций. Линия работает без ручных перестановок между операциями.
Переналадка определяет экономику мелких и средних серий. Быстросменные питатели и кассеты сокращают время замены компонентов. Программу установки готовят вне линии, в автономном режиме. Оператор загружает новый файл и запускает проверку на тестовой плате. Линия переходит на новое изделие без длительной остановки.
Роботизация повышает применимость автоматизации к разным задачам. Крупная серия выигрывает от непрерывного такта. Средняя серия получает быструю смену продукта. Мелкая серия сохраняет смысл при частой переналадке. Инженер выбирает степень роботизации под объём выпуска.
Соответствие нормативам обеспечивает документирование каждого цикла. Система фиксирует параметры установки и результаты контроля. Записи подтверждают стабильность процесса для аудита. Стандарты приёмки, такие как IPC-A-610, задают критерии проверки.
Стоимость линии зависит от числа модулей и уровня автоматизации. Капитальные вложения окупаются при стабильной загрузке. Гибкая конфигурация позволяет наращивать мощности поэтапно. Автоматизация и роботизация монтажа формируют основу предсказуемого производства печатных плат.
Аддитивные технологии занимают устойчивую нишу в современной сборке печатных плат. 3D-печать формирует корпуса, оснастку, держатели компонентов и тестовые приспособления. Метод послойного нанесения материала позволяет получить изделие без дорогостоящей оснастки. Инженер запускает выпуск сразу после утверждения цифровой модели.
Основная область применения — прототипы и мелкие серии. На этапе проверки конструкции заказчик получает образцы за считанные дни. Конструктор вносит правки в модель и повторяет печать без затрат на новую оснастку. Такой цикл ускоряет итерации и снижает риск ошибки на старте проекта.
Ограничение связано с серийностью. Производительность аддитивного процесса растёт медленнее, чем тираж. При массовом выпуске традиционные методы выигрывают по темпу и себестоимости единицы. Аддитивные технологии сохраняют смысл там, где важны скорость и уникальная геометрия, а не объём партии.
Сравнение с традиционными методами удобно вести по четырём критериям. По технической производительности классическая сборка опережает 3D-печать на больших тиражах. По применимости аддитивные технологии выигрывают в прототипировании и нестандартных деталях. По соответствию нормативам традиционные процессы имеют отработанную базу приёмки. По стоимости аддитивный маршрут снижает стартовые расходы и не требует оснастки.
Геометрия даёт аддитивным технологиям отдельное преимущество. Печать создаёт внутренние каналы, полости и сложные профили без дополнительных операций. Конструктор объединяет несколько деталей в один элемент. Сборка упрощается, число соединений сокращается.
Сроки выпуска прототипа зависят от подготовки модели и постобработки. Традиционный маршрут требует изготовления оснастки и согласования партии. Аддитивный маршрут сокращает эти этапы. Инженер выбирает метод под задачу: печать для проверки идеи, классическую сборку для серии.
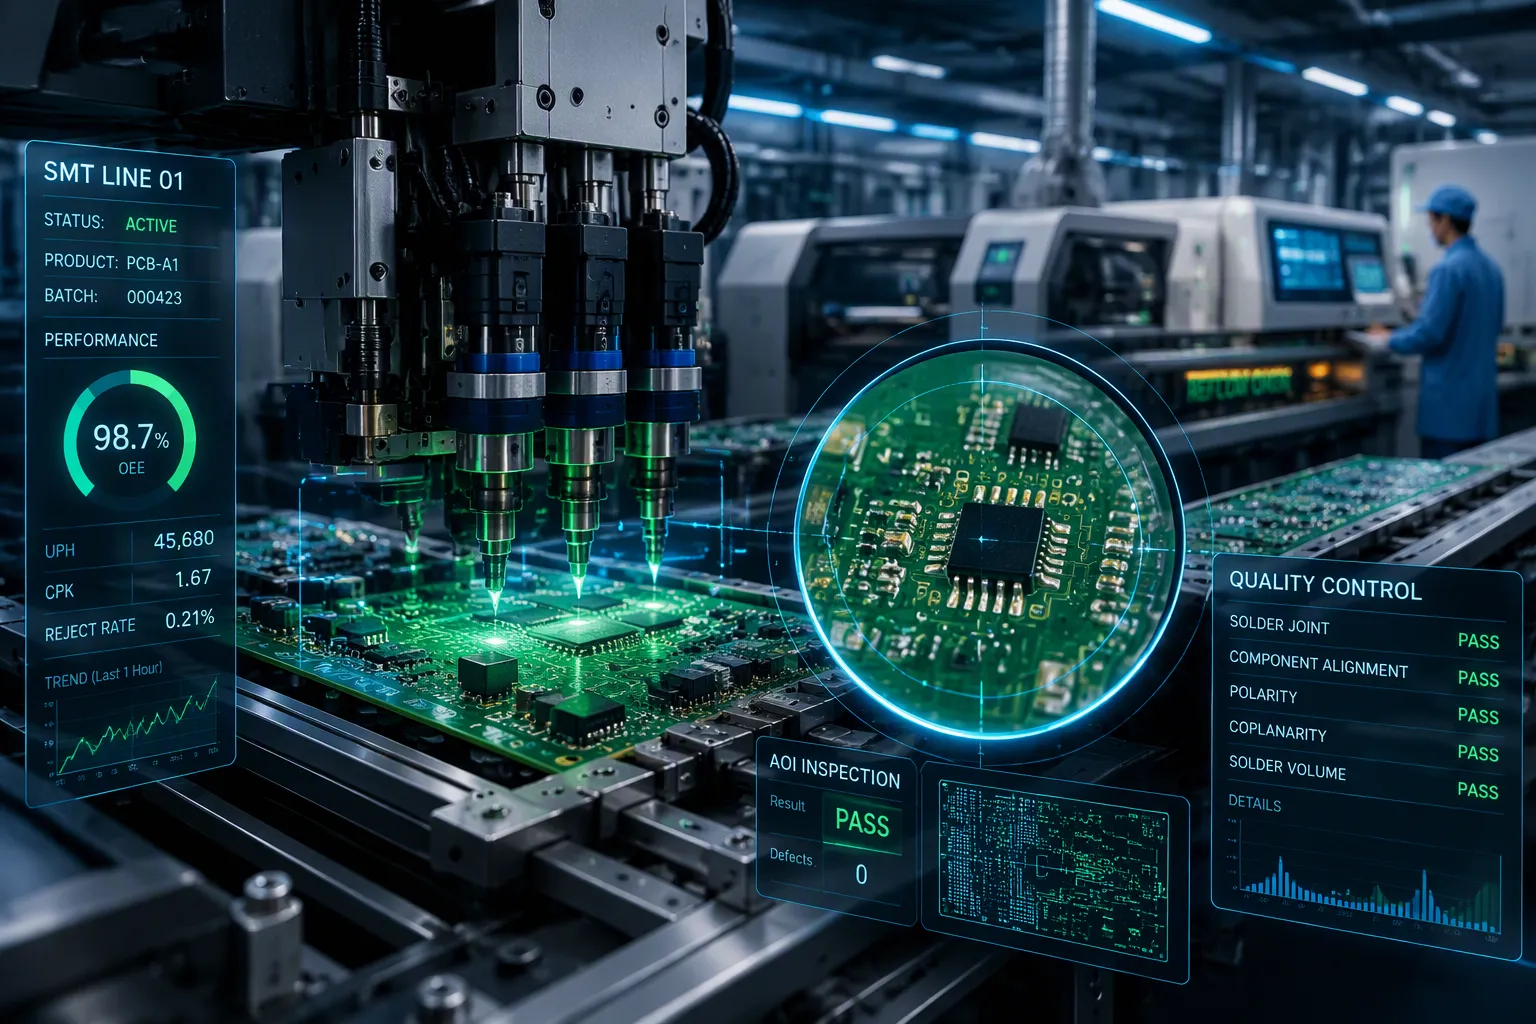
Оптические системы инспекции (AOI) сканируют плату после установки компонентов и после оплавления. Камера формирует изображение участка, а ИИ-алгоритм сравнивает его с эталонной моделью сборки. Модель обучена на реальных дефектах: смещении, перекосе, отсутствии компонента, недостатке пасты. Система помечает подозрительные зоны и передаёт их оператору на подтверждение. Такой подход сокращает число ложных срабатываний и ускоряет разбор результатов.
Рентгеновская инспекция (AXI) дополняет оптический контроль. Она просвечивает скрытые соединения: выводы BGA, внутренние слои, паяные точки под корпусом. ИИ-алгоритм распознаёт форму и плотность соединения, оценивает наличие пустот и разрывов. Инженер получает объёмную картину качества без разрушения платы.
Лазерная прямая визуализация (LDI) применяется на этапе формирования рисунка. Система проецирует изображение слоя напрямую на фоторезист. Цифровое управление исключает погрешность фотошаблона. Импеданс-контроль замыкает цепочку надёжности. Он измеряет волновое сопротивление дорожек и подтверждает соответствие расчётным значениям для высокочастотных схем.
Перечисленные методы работают как единая система прослеживаемости. AOI фиксирует поверхностные дефекты, AXI проверяет скрытые соединения, LDI обеспечивает точность рисунка, импеданс-контроль подтверждает электрические параметры. Каждый результат сохраняется в базе данных линии. Инженер восстанавливает историю платы на любом этапе.
Уровни точности задают отраслевые классификации. Сборка должна соответствовать не ниже 6 класса по российской классификации и 10 класса по европейской классификации. Эти требования определяют допустимые отклонения геометрии и качество соединений. ИИ-алгоритмы помогают удерживать заданный уровень стабильно, без зависимости от усталости оператора.
Документирование результатов подтверждает соответствие нормативам для аудита. Заказчик получает отчёт по каждой партии. Интеллектуальные системы контроля превращают качество в измеримый и управляемый параметр производства.
Выбор припоя задаёт температурный профиль оплавления и совместимость с компонентами. Бессвинцовые сплавы требуют более высокой температуры в печи. Это ограничивает применение термочувствительных элементов. Свинцовые сплавы плавятся при меньшем нагреве и подходят для изделий с узким температурным окном. Инженер сопоставляет оба варианта с возможностями печи и допусками компонентов.
Паяльные пасты различаются по размеру частиц и типу флюса. Мелкая фракция обеспечивает точную печать на площадках малого шага. Крупная фракция снижает риск образования пустот при оплавлении. Тип флюса определяет необходимость отмывки. Водорастворимые составы требуют обязательной промывки. Составы без отмывки упрощают маршрут, но предъявляют строгие требования к чистоте поверхности.
Совместимость с процессом проверяют на пробной партии. Инженер оценивает растекание пасты, формирование галтели и поведение при оплавлении. Результат сверяют с критериями IPC-A-610. Стабильность пасты во времени влияет на воспроизводимость печати. Партия с истёкшим сроком хранения даёт дефекты даже при верных настройках оборудования.
Защитные покрытия продлевают срок службы платы в жёстких условиях. Влагостойкие лаки защищают от конденсата и коррозии. Конформные покрытия распределяют нагрузку и снижают риск пробоя. Выбор материала зависит от среды эксплуатации и требований заказчика.
Применимость покрытия связана с конструкцией платы. Разъёмы, тестовые точки и зоны пайки требуют маскировки перед нанесением. Толщина слоя влияет на тепловой режим компонентов. Инженер согласует покрытие с тепловым расчётом и компоновкой.
Соответствие нормативам подтверждают испытаниями. Отраслевые стандарты задают критерии адгезии, сплошности и диэлектрической прочности. Документирование результатов подтверждает пригодность покрытия для аудита. Сборка сохраняет заданный уровень точности, включая требования не ниже 6 класса по российской и 10 класса по европейской классификации.
Стоимость покрытия складывается из материала, маскировки и контроля. Простое покрытие снижает расходы на мелких сериях. Специализированный состав оправдан для ответственных изделий. Инженер выбирает баланс между защитой, применимостью и бюджетом.
Гибкие платы строят на тонких полимерных основаниях. Такая конструкция выдерживает изгиб при монтаже и в работе изделия. Сборка печатной платы с гибким носителем требует фиксации полотна на технологической рамке. Рама удерживает плату в плоскости на всех операциях. Без неё полотно смещается при печати пасты и установке компонентов.
Гибко-жёсткие платы объединяют жёсткие слои и гибкие перемычки в единой конструкции. Монтаж ведут на жёстких участках, а гибкие зоны защищают от нагрева и механической нагрузки. Инженер планирует оснастку под каждый участок отдельно. Температурный профиль оплавления подбирают с учётом чувствительности полимерного основания.
Сравнение вариантов опирается на четыре критерия. По технической производительности жёсткие платы остаются самыми быстрыми в монтаже. Гибкие решения выигрывают в применимости там, где нужен малый вес и компактная компоновка. По нормативам гибкие сборки требуют отдельной базы приёмки, а жёсткие опираются на отработанные критерии IPC-A-610. По стоимости гибкий маршрут дороже в подготовке, но сокращает число разъёмов и соединений в изделии.
HDI-сборка использует микровиас для соединения слоёв. Лазерное сверление формирует отверстия малого диаметра без механической нагрузки на материал. Такая технология позволяет уплотнить трассировку и разместить компоненты с малым шагом выводов. Инженер получает больше свободы в компоновке плотных узлов.
Лазерное сверление задаёт требования к оснастке и контролю. Позиционирование луча опирается на реперные знаки. Совмещение слоёв проверяют оптическими системами. Микровиас требуют аккуратной металлизации, иначе соединение теряет надёжность.
Сравнение с классической сборкой показывает распределение ролей. По технической производительности стандартные платы проще и быстрее в массовом выпуске. HDI выигрывает в применимости для компактных устройств с высокой плотностью монтажа. По нормативам HDI-сборка должна удерживать уровень не ниже 6 класса по российской и 10 класса по европейской классификации. По стоимости HDI требует более дорогого оборудования, но экономит площадь платы и число слоёв. Инженер выбирает форм-фактор под плотность схемы, требования заказчика и бюджет проекта.
Цифровой двойник воспроизводит линию сборки в программной среде. Модель получает данные от установщиков, печи оплавления и систем инспекции. Инженер прогоняет новый продукт в виртуальной среде до запуска на реальном оборудовании. Такой подход выявляет узкие места такта и конфликты оснастки заранее. Производитель не тратит рабочее время линии на эксперименты. Двойник показывает, где установщик теряет секунды, а где печь выходит на предел профиля. Расхождение модели и линии служит сигналом для калибровки.
Двойник ускоряет переналадку. Программу установки проверяют на модели, а не на тестовой плате. Ошибки в координатах и порядке подачи компонентов всплывают до остановки линии. Сроки выпуска новой партии сокращаются, а риск брака на старте падает. Инженер получает обоснованный план запуска и точный перечень оснастки. Модель также поддерживает обучение персонала: оператор отрабатывает действия на виртуальном стенде без риска для продукта. Такой подход снижает зависимость сроков от опыта конкретного наладчика.
Единая шина данных связывает этапы сборки печатной платы в один поток. Система собирает параметры печати, установки и оплавления. Аналитика сопоставляет отклонения с результатами контроля. Инженер видит причину дефекта, а не только его следствие. Решения принимают по фактам, а не по догадкам. Отклонение на печати сразу отражается в прогнозе качества, и специалист корректирует параметры до накопления брака. Данные хранят в едином формате, поэтому отчёты строят без ручной сверки. Оптимизация опирается на накопленную статистику, а не на разовый замер.
Расчёт стоимости сборки опирается на те же данные. В калькуляцию входят стоимость пустой платы, спецификация компонентов (BOM) и прочие статьи затрат: паста, оснастка, контроль, наладка. Ориентир для базовой оценки — 0,02–0,05 $ за кв. дюйм. Точную цифру уточняют по фактическим данным линии. Стоимость пустой платы зависит от числа слоёв и класса точности. Цифровая модель затрат помогает сравнивать варианты до запуска и обосновывать бюджет проекта. Итоговая цена складывается из суммы статей, а не из одной ставки за площадь.
Наибольший вес в 2026 году имеют автоматизация с ИИ-контролем и интеллектуальная инспекция. Эти направления напрямую задают точность установки и стабильность качества. Аддитивные технологии ускоряют прототипы, новые материалы расширяют условия эксплуатации, гибкие форм-факторы и HDI уплотняют компоновку. Цифровые двойники связывают данные линии и делают сроки предсказуемыми. Вместе перечисленные решения формируют современную сборку печатной платы как управляемый процесс.
Практический вывод для инженера прост. Сначала он определяет требования заказчика и нормативы, включая уровни не ниже 6 класса по российской и 10 класса по европейской классификации. Затем сопоставляет варианты по производительности, применимости и бюджету. Ориентир стоимости — 0,02–0,05 $ за кв. дюйм. Разумное сочетание технологий даёт баланс качества, сроков и затрат.
Техпроцесс включает семь этапов: анализ паяльной пасты, трафаретную печать, установку компонентов, оплавление, отмывку, лазерную маркировку с идентификацией и финальный контроль. Каждый этап имеет свою контрольную точку. Маркировка обеспечивает прослеживаемость изделия.
3D-печать выигрывает в прототипировании и мелких сериях. Она снижает стартовые расходы и не требует оснастки. Классическая сборка опережает печать по темпу на больших тиражах. Инженер выбирает метод под объём партии и сложность геометрии.
Отраслевые требования задают уровень не ниже 6 класса по российской классификации и 10 класса по европейской классификации. Критерии приёмки паяных соединений определяет стандарт IPC-A-610. ИИ-алгоритмы помогают удерживать этот уровень стабильно.
Базовая оценка опирается на ориентир 0,02–0,05 $ за кв. дюйм. В калькуляцию входят стоимость пустой платы, спецификация компонентов (BOM), паста, оснастка, контроль и наладка. Точную цифру уточняют по фактическим данным линии.
Двойник воспроизводит линию в программной среде. Инженер проверяет новый продукт до запуска на оборудовании. Ошибки координат и оснастки всплывают заранее. Сроки выпуска сокращаются, а риск брака на старте падает.