Поддержка по электронной почте
info@kingfieldpcb.comПозвоните в службу поддержки
+86-19925377556Рабочий час
Пн - Пт 08:00 - 17:00

2026-09-14
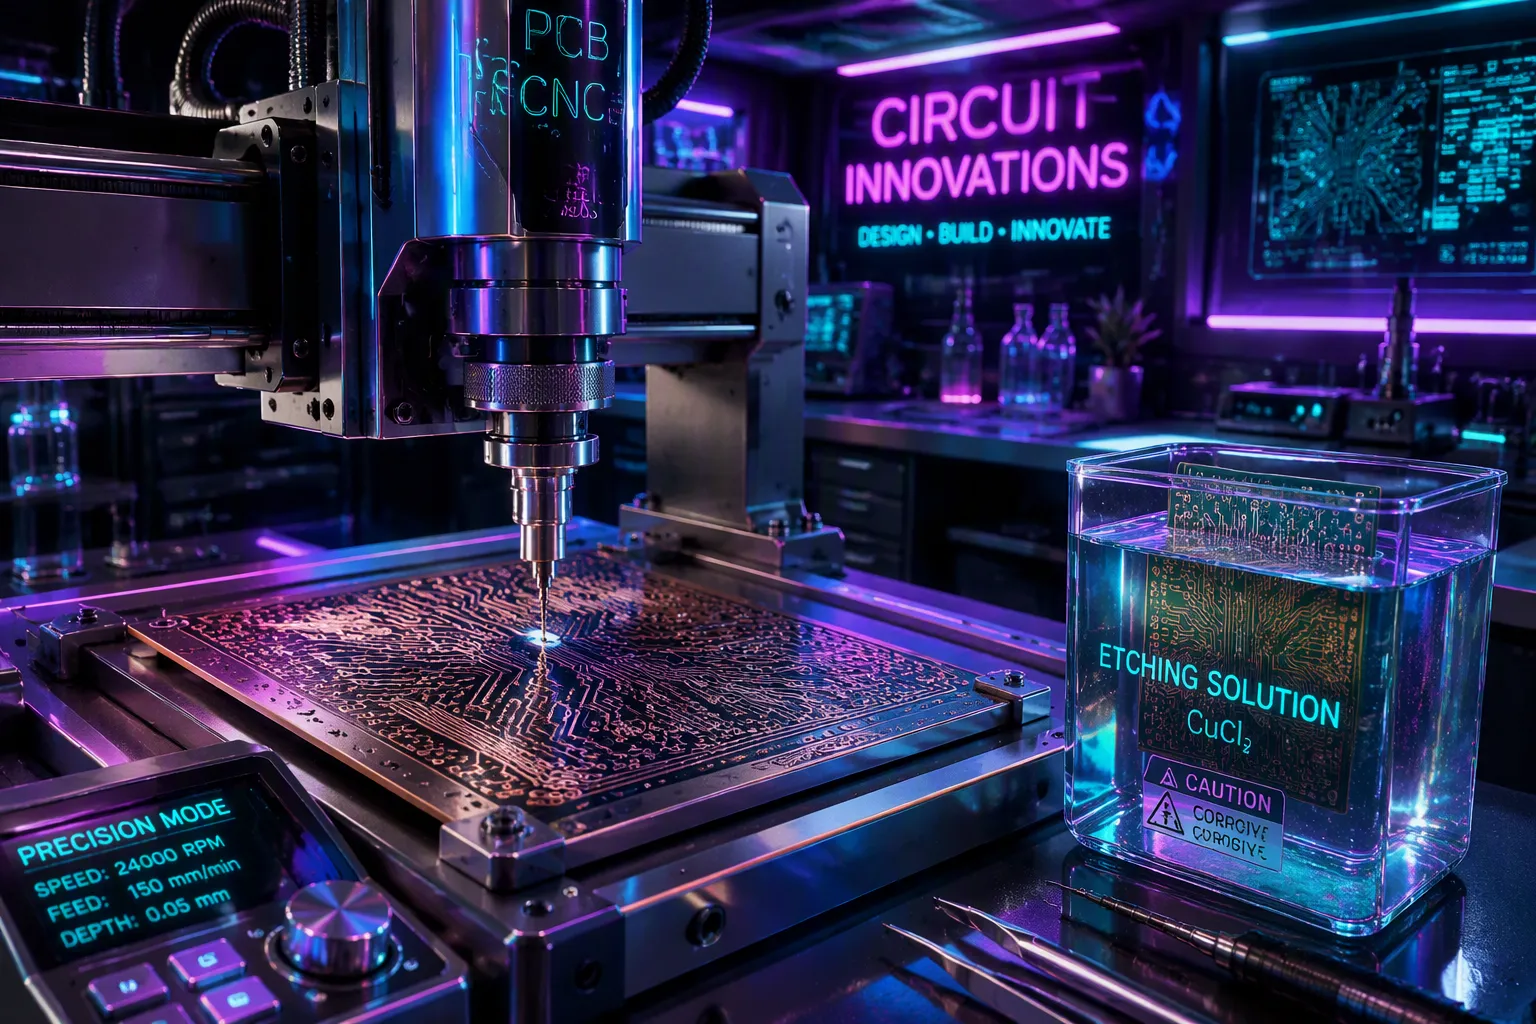
Фрезеровка выигрывает у травления в трёх случаях: вы делаете единичные платы, быстро проверяете прототип или не имеете доступа к химикатам. Травление, фрезеровка и ЧПУ-фрезеровка решают одну задачу разными способами. Выбор зависит от вашей цели. Изготовление и сборка печатных плат требуют разного подхода на каждом этапе. Дальше вы найдёте критерии, которые помогут решить: скорость, точность дорожек, стартовая стоимость и безопасность в помещении. Эти четыре параметра определяют метод. Вы оцените свой проект и поймёте, какой вариант подходит именно вам.
Для одного или двух экземпляров платы фрезеровка даёт ощутимое преимущество по времени. Вы избегаете многоэтапного химического процесса: подготовки раствора, травления, промывки и сушки. Вместо этого вы закрепляете заготовку в станке и за один запуск выполняете сверление отверстий, фрезерование дорожек и обработку контура. Это превращает изготовление прототипа в процедуру длительностью в несколько минут для несложной схемы.
Точность метода вполне достаточна для проверки идей. ЧПУ-станок обеспечивает позиционирование с разрешением до 0.001 мм. Вы получаете дорожки шириной 0.1 мм и зазоры 0.12 мм — параметры, которые покрывают потребности подавляющего большинства любительских и многих промышленных прототипов. Сравните с травлением: измерения показывают, что относительное отклонение геометрии при химическом методе достигает 62.1%. Фрезеровка же даёт равномерную ширину элементов по всей плате. Для высокочастотных цепей или резонаторов такая стабильность критична. Поэтому на этапе начального проектирования, когда вы уточняете разводку и проверяете работоспособность, фрезеровка признаётся предпочтительным способом. Вы не рискуете получить брак из-за перетрава или недотрава, и каждая плата повторяет геометрию с высокой точностью.
Фрезеровка полностью исключает контакт с химически активными веществами. Те, кто пробовал травить платы, знают: вам нужны хлорное железо, персульфат аммония или соляная кислота. Эти реактивы требуют специального хранения, использования перчаток и очков, а также правильной утилизации отработанных растворов. Пары при нагреве раствора заставляют устанавливать вытяжку или работать на открытом воздухе. В домашней мастерской или небольшой лаборатории организовать такие условия бывает сложно и дорого.
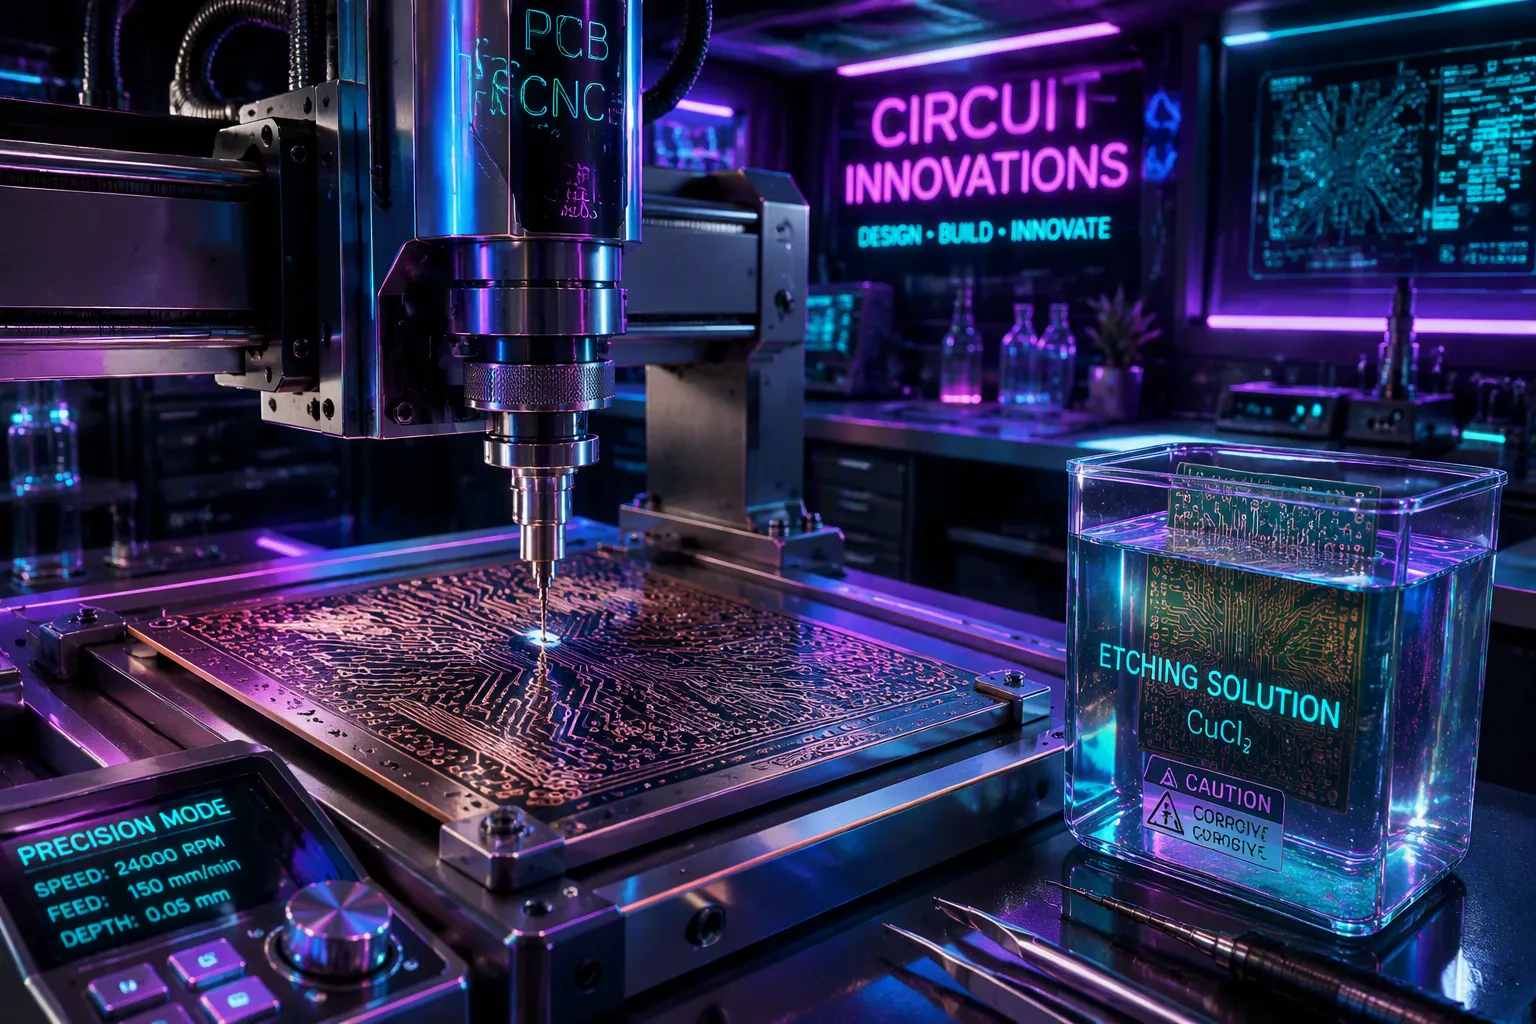
С фрезеровкой вы избавляетесь от этих хлопот. Станок снимает медную фольгу механически, образуя сухую стружку. Её легко собрать пылесосом и сдать как металлолом. Вам не нужны вытяжка, реагенты и защита от химических ожогов. Вы просто запускаете программу и через 15–20 минут получаете готовую плату. Это открывает возможность быстрых итераций: переделали разводку — скорректировали G-код и снова запустили станок. За один вечер вы можете проверить три варианта схемы без ожидания химических реакций. Для прототипирования в условиях, где нет специального химического оборудования, этот подход незаменим. Фрезеровка делает изготовление плат доступным для любого, у кого есть ЧПУ-станок, и снимает ограничения, связанные с безопасностью и утилизацией.
Фрезеровка подходит не для всех задач. Травление остаётся более универсальным методом для массового производства. Механическая обработка накладывает ограничения, которые вы должны учитывать до начала работы.
Перед запуском станка вам необходимо измерить карту высот по периметру платы. Заготовка из стеклотекстолита имеет неровности и отклонения по толщине. Без этой процедуры фреза не сможет выдержать постоянную глубину резания. Вы получите неравномерную ширину дорожек или повредите подложку. Травление не требует такой калибровки: химический процесс снимает медь равномерно по всей площади.
Тонкие дорожки менее 0.1 мм создают дополнительные сложности. Фреза малого диаметра быстро изнашивается и может сломаться во время работы. Зазоры 0.12 мм ещё достижимы, но требуют тщательной настройки подачи и скорости. Для плотного монтажа с дорожками тоньше 0.1 мм фрезеровка становится ненадёжной. В таких случаях травление даёт стабильный результат.
Металлизация отверстий — главное ограничение фрезеровки. Станок механически удаляет медь, но не создаёт токопроводящий слой внутри отверстия. Вы не сможете соединить слои двусторонней платы без дополнительных операций. Травление с последующей металлизацией решает эту задачу в серийном производстве.
Механическая обработка неметаллизированных отверстий и слотов создаёт ряд трудностей.
| Сложность | Описание |
|---|---|
| Быстрый износ режущего инструмента | При обработке неметаллизированных отверстий и слотов используется инструмент малого диаметра, который изнашивается тем быстрее, чем меньше его диаметр. |
| Дополнительные расходы на малый радиус | Если требуется радиус, например 0,5 мм, фабрике необходим отдельный инструмент, что увеличивает стоимость производства. |
| Риск повреждения базового материала | При слишком близком расположении крупных отверстий в процессе механической обработки сверло может сколоть или вырвать часть материала между ними. |
| Необходимость соблюдения отступов от контура и вырезов | Важно выдерживать отступ от контура платы и внутренних вырезов, чтобы при финишной механообработке не повредить проводящие слои. |
Эти ограничения не делают фрезеровку бесполезной. Они определяют границы её применения. Для односторонних прототипов с дорожками от 0.1 мм метод остаётся быстрым и безопасным решением.
Химическое травление остаётся самым распространённым субтрактивным методом для серийного выпуска печатных плат. Вы удаляете лишнюю медь с заготовки через реакцию с раствором. Этот процесс масштабируется на тысячи экземпляров одновременно. Фрезеровка такой возможности не даёт: станок обрабатывает одну плату за раз. Поэтому для массового производства травление сохраняет позицию стандарта.
Серийный выпуск требует повторяемости и низкой себестоимости одной платы. Травление отвечает обоим условиям. Вы загружаете партию заготовок в ванну, и химическая реакция снимает медь равномерно по всей площади. Каждая плата в партии получает одинаковую геометрию. Фрезеровка не может конкурировать по производительности: один станок обрабатывает один экземпляр, а время работы зависит от сложности разводки. Для партии из сотен плат вам понадобились бы десятки станков или многочасовой непрерывный цикл.
Травление также универсальнее для массового производства. Метод работает с любыми типоразмерами заготовок и не требует карты высот. Вы не калибруете глубину резания под неровности стеклотекстолита. Химический процесс снимает медь равномерно, независимо от толщины подложки. Это упрощает подготовку производства и снижает требования к оснастке. Фрезеровка же требует измерения карты высот по периметру каждой платы — операция, которая в серии становится узким местом.
Металлизация отверстий усиливает преимущество травления. Вы соединяете слои двусторонней или многослойной платы через токопроводящий слой внутри отверстия. Фрезеровка механически удаляет медь, но не создаёт такой слой. Для серийных плат с межслойными переходами травление с последующей металлизацией остаётся единственным практичным решением. Вы получаете надёжное соединение слоёв без дополнительных ручных операций.
Плотность монтажа определяет выбор метода. Современные схемы требуют дорожек тоньше 0.1 мм и зазоров, которые фреза не выдержит. Механическая обработка на таких масштабах становится ненадёжной: инструмент малого диаметра быстро изнашивается и ломается. Травление снимает медь химически и не зависит от прочности фрезы. Вы получаете стабильную ширину дорожек по всей плате.
Высокая плотность монтажа означает близкое расположение проводников. Фрезеровка ограничена зазорами около 0.12 мм. Травление позволяет выйти за этот предел и разместить больше соединений на той же площади. Для плат с дорожками менее 0.1 мм химический метод даёт предсказуемый результат. Вы не рискуете получить обрыв или короткое замыкание из-за износа инструмента.
Серийные платы с дорожками тоньше 0.1 мм и металлизацией отверстий — типичный пример применения травления. Вы соединяете слои через металлизированные переходы и размещаете плотную разводку. Фрезеровка такие задачи не решает. Метод подходит для односторонних прототипов с дорожками от 0.1 мм, но не для многослойных серийных изделий. Травление обеспечивает и высокую плотность, и межслойные соединения в одном цикле.
Таким образом, травление выигрывает там, где нужны объём, плотность и металлизация. Вы выбираете его для серийного выпуска и сложных схем. Фрезеровка остаётся инструментом прототипирования и мелких партий.
Скорость прототипирования — главное поле, где фрезеровка опережает травление. Вы закрепляете заготовку, запускаете программу и получаете плату за один цикл. Химический метод требует подготовки раствора, травления, промывки и сушки. Каждый этап добавляет время. Для единичной платы фрезеровка окупается именно за счёт скорости. Травление становится выгоднее и эффективнее при крупных сериях, когда одна ванна обрабатывает много заготовок сразу.
Точность дорожек распределяется иначе. Травление обеспечивает высокую точность и повторяемость, подходит для тонких дорожек и узких зазоров. Фрезеровка уступает по точности и качеству краёв. Металлизированные отверстия механическим способом выполнить сложно. Сравнение ключевых показателей выглядит так.
| Показатель | Фрезеровка | Травление (субтрактивный метод) |
|---|---|---|
| Скорость | Высокая: быстрота, окупаемость за счёт скорости при прототипировании | Ниже для прототипов; выгоднее и эффективнее при крупных сериях |
| Точность | Ниже: уступает по точности и качеству краёв; сложно выполнять металлизированные отверстия | Высокая: обеспечивает точность и повторяемость; подходит для тонких дорожек и узких зазоров |
Изготовление и сборка печатных плат на этапе прототипа выигрывает от фрезеровки. Серийное производство опирается на травление.
Стартовая стоимость оснастки различается. Фрезеровка требует ЧПУ-станка и фрез. Вы не покупаете реактивы и не организуете вытяжку. Травление требует ванн, химикатов и средств защиты. Для единичных плат фрезеровка дешевле на старте. Для серии картина меняется: одна ванна обрабатывает партию, и себестоимость одной платы падает.
Экологические требования тоже расходятся. Фрезеровка безопаснее для помещения. Стружка — сухой отход, её собирают пылесосом. Травление даёт отработанные растворы, которые нужно утилизировать. Пары требуют вентиляции. При этом фрезеровка требует карты высот и калибровки. Вы измеряете неровности заготовки перед запуском. Травление такой калибровки не требует.
Изготовление и сборка печатных плат в мастерской выигрывает от фрезеровки по безопасности. Изготовление и сборка печатных плат в серии выигрывает от травления по стоимости. Изготовление и сборка печатных плат требуют баланса между этими факторами.
Вы работаете в гараже или небольшой лаборатории. У вас нет вытяжки, ванн для реактивов и запаса хлорного железа. В такой ситуации фрезеровка становится очевидным выбором. Вы закрепляете заготовку из стеклотекстолита в ЧПУ-станке, запускаете программу и через 15–20 минут получаете готовую плату. Вам не нужны перчатки, очки и средства нейтрализации отработанных растворов. Сухая стружка собирается пылесосом и не создаёт химических рисков для помещения.
Стартовая стоимость тоже говорит в пользу фрезеровки. Вы покупаете станок и набор фрез один раз. Травление требует постоянных расходов на реактивы и организацию вентиляции. Для единичных плат фрезеровка дешевле на старте и безопаснее в работе. Вы быстро вносите правки в разводку, корректируете G-код и запускаете станок снова. За один вечер вы проверяете несколько вариантов схемы без ожидания химических реакций. Такой цикл итераций ускоряет отладку прототипа и снижает порог входа для тех, кто только начинает работать с печатными платами.
Для мелкой серии выбор зависит от требуемой точности дорожек. Если ваша схема использует дорожки шире 0.1 мм и зазоры от 0.12 мм, фрезеровка справляется с задачей. Вы обрабатываете платы по одной, но сохраняете контроль над геометрией и не зависите от химических ванн. Такой подход подходит для партий в несколько десятков экземпляров, когда важна скорость и гибкость, а не минимальная себестоимость одной платы.
Если дорожки тоньше 0.1 мм, фрезеровка становится ненадёжной. Фреза малого диаметра быстро изнашивается и может сломаться. Травление снимает медь химически и не зависит от прочности инструмента. Вы получаете стабильную ширину проводников и высокую плотность монтажа. Металлизация отверстий также остаётся за травлением: станок механически удаляет медь, но не создаёт токопроводящий слой внутри отверстия. Для массового производства выбор однозначен — только травление как субтрактивный метод. Одна ванна обрабатывает партию заготовок, и себестоимость одной платы падает. Фрезеровка не конкурирует по производительности с серийным выпуском.
Для прототипов и мелких партий фрезеровка выигрывает по скорости, безопасности и стартовой стоимости. Вы запускаете станок и получаете плату за один цикл, без реактивов и вытяжки. Для серийных плат с дорожками тоньше 0.1 мм травление остаётся стандартом. Оно даёт высокую плотность монтажа и металлизацию отверстий.
Выбирайте метод по трём параметрам: количеству плат, требуемой точности дорожек и доступности оборудования. Единичные платы с зазорами от 0.12 мм — фрезеровка. Серия с плотной разводкой — травление. Изготовление и сборка печатных плат не требует одного универсального решения. Оба метода дополняют друг друга, а не исключают.
Фреза уверенно снимает медь при ширине дорожек от 0.1 мм и зазорах от 0.12 мм. Тоньше этого порога инструмент быстро изнашивается и ломается. Для плотной разводки с проводниками менее 0.1 мм выбирайте травление.
Стеклотекстолит имеет неровности по толщине. Без карты высот фреза не выдержит постоянную глубину резания. Вы получите разную ширину дорожек или повредите подложку. Травление такой калибровки не требует — раствор снимает медь равномерно.
Механическая обработка не создаёт токопроводящий слой внутри отверстия. Вы не соедините слои без металлизации. Травление с последующей металлизацией решает эту задачу. Для двусторонних и многослойных плат химический метод остаётся практичным выбором.
Стружка — сухой отход. Она не выделяет паров и не требует вытяжки. Соберите её пылесосом и сдайте как металлолом. В отличие от отработанных растворов хлорного железа, стружка не создаёт химических рисков для помещения.
Фрезеровка справится с такой задачей. Дорожки шире 0.1 мм и зазоры от 0.12 мм попадают в рабочий диапазон станка. Вы обрабатываете платы по одной, но сохраняете гибкость и не зависите от химических ванн. Для дорожек тоньше 0.1 мм переходите на травление.